
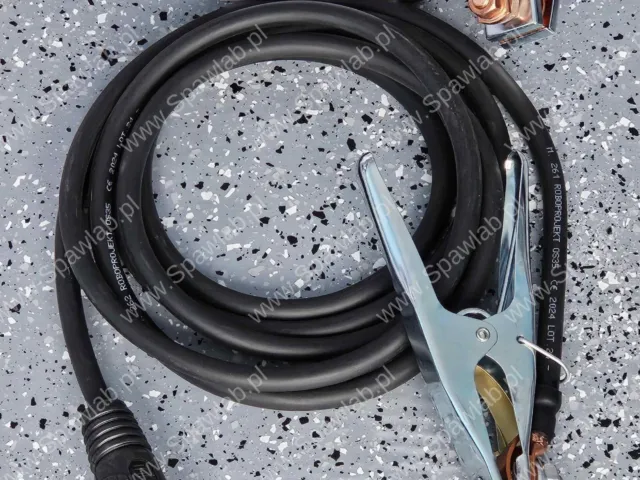
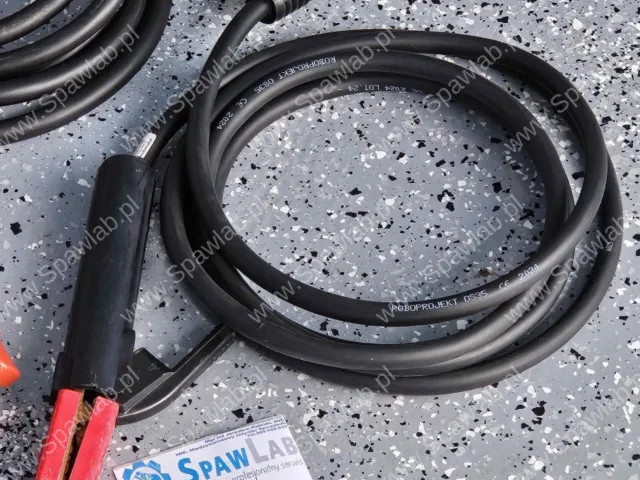
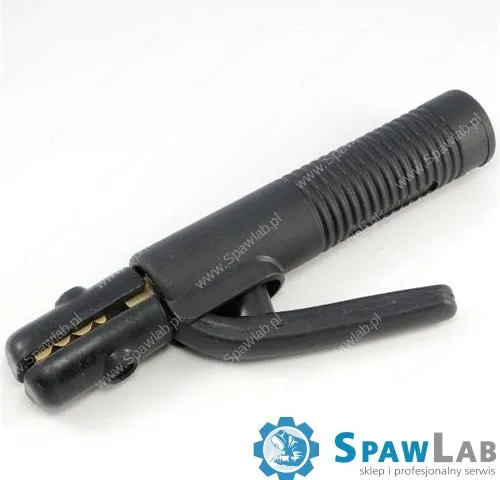

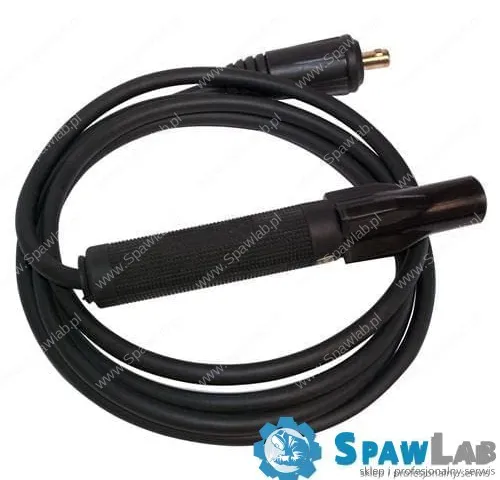
Uchwyt elektrodowy dobierz do prądu, którym faktycznie spawasz. Do 200 A wystarczy uchwyt 200 A z przewodem 25 mm kwadratowych, do 300 A bierz uchwyt 300 A i przewód 35 mm, do 400 A i wyżej uchwyt 400 lub 500 A z przewodem 50 mm. Za cienki przewód grzeje się, traci napięcie i psuje jarzenie łuku przy dłuższych elektrodach zasadowych.
Długość obwodu liczy się w obie strony. Przy 20 metrach przewodu spawalniczego i 20 metrach masy prąd pokonuje 40 metrów miedzi, więc przekrój dobiera się o stopień wyżej niż przy pracy przy maszynie. Przy pracy na budowie zwijaj nadmiar przewodu w ósemkę, a nie w ciasny krąg, bo zwinięty krąg działa jak dławik i podnosi indukcyjność obwodu.
Zacisk masy jest najczęściej pomijanym elementem, a odpowiada za połowę problemów z niestabilnym łukiem. Zacisk sprężynowy wystarcza przy pracach lekkich, przy prądach powyżej 250 A i przy pracy ciągłej bierz zacisk śrubowy z miedzianą szczęką i mocuj go do czystego metalu, nie do rdzy ani do lakieru.
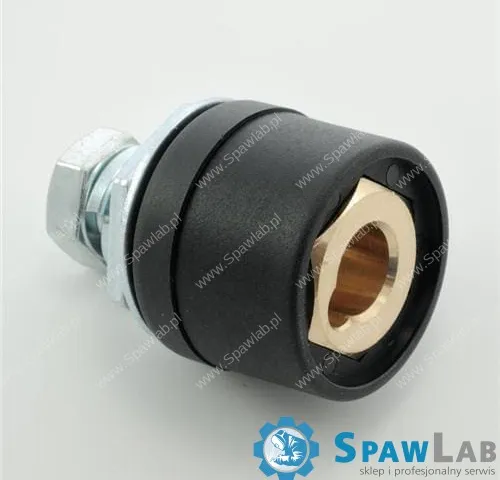
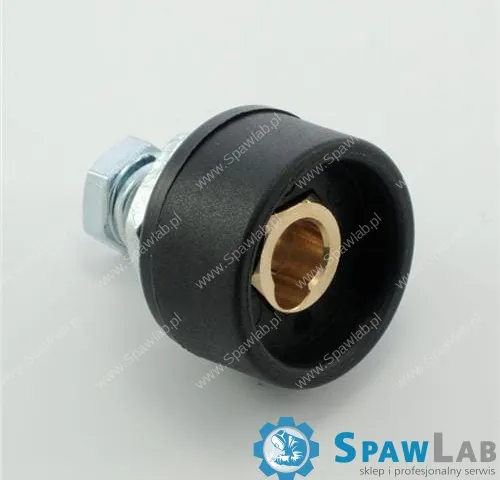
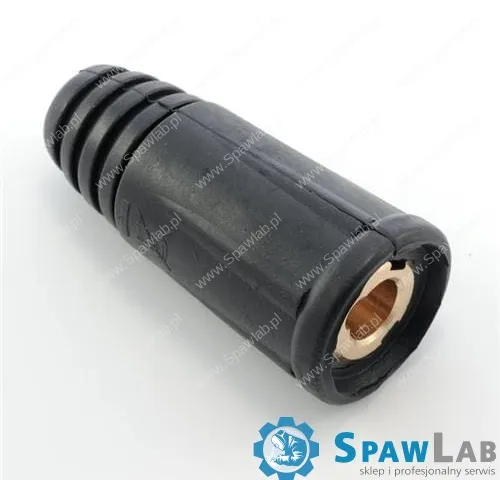
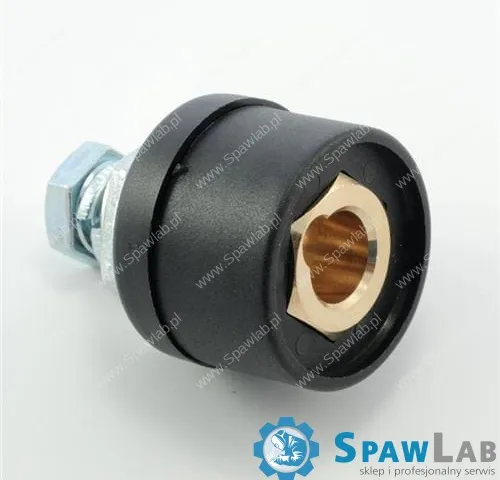
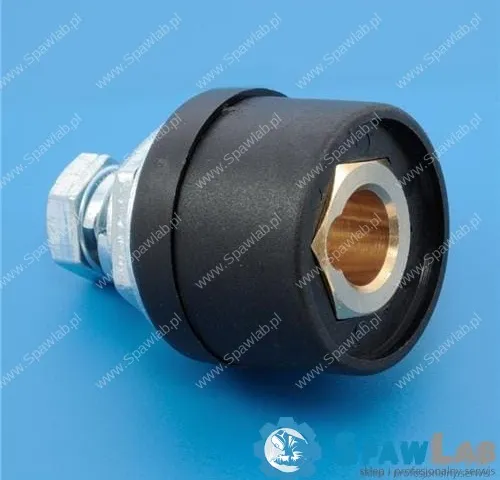
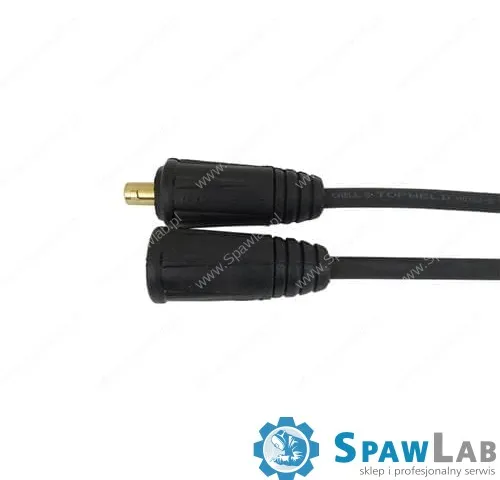
Sprawdź wtyki. Standard DIX występuje w rozmiarach 10 do 25, 35 do 50 i 70 do 95 mm kwadratowych, a wtyk musi być zaciśnięty na przewodzie, a nie tylko wciśnięty. Luźne połączenie w gnieździe nagrzewa się, wypala gniazdo w maszynie i kończy się naprawą droższą niż komplet przewodów.